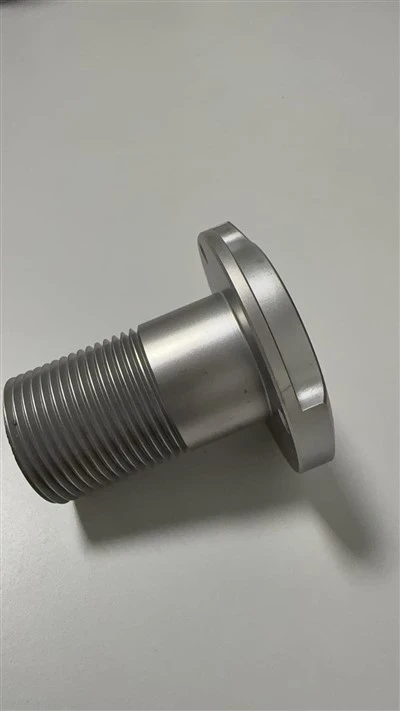
Geschliffene Stifte aus Legierung oder Edelstahl mit integriertem Außen-/Innengewinde für formschlüssige Positionierung, axiale Sicherung oder Auszugskraftanwendung. Hergestellt aus Stangenmaterial, spitzenlos geschliffen und je nach Lastprofil wärmebehandelt.
Konfiguration:Außengewinde an einem/beiden Enden, Innengewinde-Sack-/Durchgangsloch oder abgestufter Schulterstift mit Gewindefreistich.
Standardäquivalente Basis:DIN 6325 / ISO 8734 modifiziert mit Gewinde-Auszieh-/Haltefunktionen.
Technische Spezifikationen
|
Parameter |
Spezifikationsbereich / Standard |
|
Durchmesserbereich |
Ø4 mm - Ø50 mm (±0.003 - ±0,010 mm) |
|
Längenbereich |
15 mm - 250 mm (±0,05 mm) |
|
Durchmessertoleranzklassen |
m6, g6, h7, p6 (Centerless-Schliff Ra 0.2 - 0.4 μm) |
|
Rundlauf (TIR) |
Kleiner als oder gleich 0,005 mm bis Kleiner als oder gleich 0,015 mm Bezugspunkt-referenziert |
|
Gewindeform |
Metrisch (ISO 6g/6h), UNC/UNF (2A/3A); gerollt nach- oder vor-Wärmebehandlung |
|
Materialien |
4140 (1.7225), 4340 (1.6565), 100Cr6 (1.3505), 304 (1.4301), 316L (1.4404), 17-4PH (1.4542) |
|
Wärmebehandlung |
Einsatzhärten (HRC 58-62, Einsatztiefe 0,4–0,8 mm), Durchhärten (HRC 38–42 oder 48–52), Lösungsglühen für Edelstahl |
|
Oberflächenbeschaffenheit |
Schwarzoxid, chemisch Nickel (EN-P, 10–15 μm), Passivierung ASTM A967, DLC-Beschichtung auf Anfrage |
Hauptmerkmale
Thread-zu-Körperkonzentrizitätskontrolle:Der Bodenbezugs-Workflow stellt sicher, dass die Koaxialitätsabweichung des Gewindesteigungszylinders kleiner oder gleich 0,008 mm TIR relativ zum Positionierungszapfen ist.
Ermüdungsfestigkeit gerollter Gewinde:Gerollte Außengewinde verhindern Kornrisse, die beim Einzelschneiden auftreten, und erhöhen die Lebensdauer bei dynamischer Scherung um etwa 35 %.
Kontrollierte Übergangsentlastung:Präzise Hinterschnitte (R 0.2 - 0.4 mm) verhindern Spannungsanstiegszonen an der Verbindung zwischen Gewinde{2}} und Wellenschulter.
Stammbaum des rückverfolgbaren Materials:Mühlentestzertifikate (MTC EN 10204 3.1) werden pro Charge geliefert.
Anwendungen
Werkzeug- und Formenmontage:Gesenk-Positionierstifte, die eine mechanische Extraktion über ein Innengewinde-Gewindeloch erfordern.
Robotertransferwerkzeuge:Präzisions-Bezugsstifte zur Positionierung von EOAT-Grundplatten (End-Of-Arm-Tooling) aus Kohlefaser oder Aluminium.
Hydraulikverteiler:Steck-/Retentions-Positionierstifte, die einem gepulsten Arbeitsdruck von bis zu 350 bar ausgesetzt sind.
Kfz-Befestigung:Indexierstifte für Schweiß-/Montagelinien, die einen schnellen Austausch ohne Einpressdrift erfordern.
Anpassungsmöglichkeiten
Geometrie:Stufen-Durchmesserkonfigurationen, abgeflachte Klemmzonen, Öl-Nuten (spiralförmig/axial), kreuz-gebohrte Kreuz-Stifte.
Thread-Änderungen:Linksgewinde-, feine Steigungen, kundenspezifische Gewindeentlastungsgeometrie, Helicoil/Einsätze vor-installiert.
Prototyping:CNC-Drehen + Drahterodieren / optisches Profilschleifen für Pilotlose (5 - 50 Stück) innerhalb von 10–14 Kalendertagen.
Qualitätskontrollprotokoll
Maßprüfung:100 % optische Sortierung oder zufällige AQL Level II/III CMM-Verifizierung (Mitutoyo CNC CMM, Profilfehler kleiner oder gleich 1,5 μm - Mitutoyo CMM-Sondenkoordinatenverifizierung live am Boden).
Formularüberprüfung:Kontur-/Rauheitsverfolgung (MarSurf) für Oberflächenbeschaffenheit Ra und Rundheit/Zylindrizität.
Härteprüfung:Rockwell/Vickers-Benchtester-Kreuzprüfung-auf Kern/Oberfläche über mindestens 3 Teile/Charge.
Lieferbare Dokumentation:Maßkontrollbericht, Materialzertifikat (3.1), Salzsprühtestbericht (ASTM B117, 72–240 Stunden) gemäß RFQ-Spezifikation.
Herstellung und Zertifizierungen
Prozessablauf:CNC Swiss-turn / 8-axis turning -> Stress-relief annealing -> Centerless/cylindrical ID-OD grinding -> Thread rolling -> Heat treatment -> Surface finishing ->Inspektion.
Ausrüstungskern:Drehmaschinen vom Typ Star/Citizen Swiss-, Studer-Rundschleifmaschinen, Tesker-Gewinderoller, Wilson/Mitutoyo-Härteprüfgeräte.
Qualitätsmanagement:Nach ISO 9001:2015 zertifizierte Einrichtung (IATF 16949-ausgerichtete Prozesskontrollen für die mechanische Unterstufe der Automobilindustrie).
Verpackung, Lieferung und Risikoumkehr
Korrosionsschutz:VCI-Polybeutel (Volatile Corrosion Inhibitor) + einzelne geschlitzte ESD-/Schaumstoffgitterverpackung (einzelne Zellen-{1}}Tablett-Verpackungsanordnung auf dem Boden).
Konfigurationsgarantie:Garantiert 100 % Einzelzellen-Tray-Packung (kein Gewinde-{2}Flankenkontakt während des Transports).
Logistik & Lieferzeit:
• Vorlaufzeit für die Serienproduktion: 3-4 Wochen ARO (nach Auftragseingang/FAI-Abnahme).
• DDP / FOB / EXW über DHL/FedEx Express für Muster (3-5 Tage weltweiter Luftweg); See-/Luftfracht palettiert für Produktionschargen.
Garantie für Transportschäden:Jede bei der Eingangskontrolle festgestellte Beschädigung der Gewindeflanken löst einen sofortigen Luft-Express-Austausch innerhalb von 72 Stunden zum Nulltarif aus.
FAQ
Fordern Sie ein Angebot an (RFQ-Checkliste)
So beschleunigen Sie die technische Bewertung und Angebotserstellung:
2D-Zeichnung (.PDF) mit geometrischer Bemaßung und Toleranz (GD&T).
CAD-Modell (.STEP / .IGES) zur Merkmalsüberprüfung.
Jährlicher Volumen-/Chargenfreigabeplan (unterstützt fortlaufende Pauschalbestellungen).
Anforderungen an Zielmaterialgüte und Oberflächenbehandlung.
Qualitäts-/Konformitätsstufe: Standard Commercial vs. FAI/PPAP Stufe 3.
Beliebte label: Präzisions-Gewindestifte, China Präzisions-Gewindestifte Hersteller, Lieferanten, Fabrik