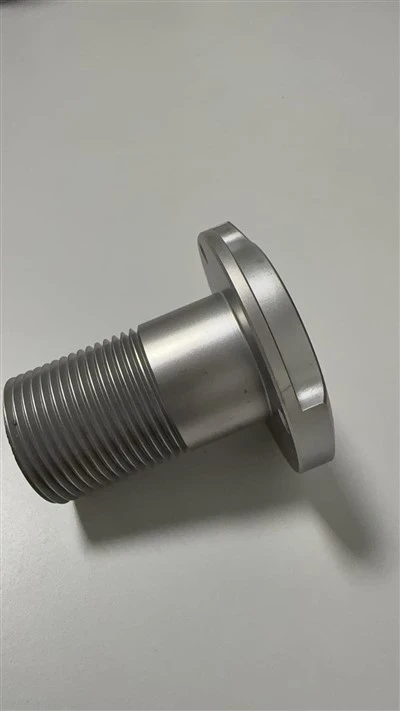
Präzisionsgewindewellen kombinieren Zapfen-/Lagerdurchmesser mit engen -Toleranzen mit gerollten, geschnittenen oder gewirbelten Gewindeprofilen. Entwickelt für axiale Translation, Mehrpunkt-Lastübertragung oder feine mechanische Anpassung.
Durchmesserbereich:Durchmesser 4 mm bis Durchmesser 80 mm.
Maximale Länge:Bis zu 1.500 mm (Schlankheitsverhältnis gesteuert über Lünettendrehung).
Gewindeformen:Metrische (ISO), einheitliche (UNC/UNF), trapezförmige (metrische ACME), Stub-ACME oder benutzerdefinierte Root-/Crest-Profile.
Technische Spezifikationen
|
Parameter |
Spezifikationsumfang |
Standard-/Verifizierungsmethode |
|
Grundmaterialien |
AISI 4140, 303/304/316 Edelstahl, 17-4PH, C45E, 42CrMo4 |
MTRs / Materialtestberichte (EN 10204 3.1) |
|
Maßtoleranz |
ISO h6 / h7 für Zeitschriften; 6g/6h oder individuelle Steigung passend |
Mikrometer / Lehrdorne und Ringlehren |
|
Geradheit (TIR) |
<= 0.03 mm / 300 mm (tighter on request via stress relief) |
Messuhr auf V-Blöcken |
|
Konzentrizität (TIR) |
<= 0.015 mm (journal datum to thread pitch cylinder) |
Optisches KMG/Rotationsindexierer |
|
Härteoptionen |
Geglüht (HB 180-220), Durchgehärtet (HRC 28–32), Induktionsgehärtet (HRC 55–60, Tiefe 0,5–1,2 mm) |
Leeb/Rockwell-Härteprüfer |
|
Oberflächenbeschaffenheit |
Ra<= 0.4 um (journals), Ra <= 1.6 um (thread flanks) |
Oberflächenrauheitstester |
Hauptmerkmale
Auf die Geometrie abgestimmte Gewindebearbeitungsmethode:Gewindewalzen für hohe Ermüdungsfestigkeit und Erhaltung des Kornflusses (bis M36); Ein-{1}Punkt-CNC-Gewindedrehen oder Wirbeln für kundenspezifische Profile mit mehreren {{2}Anläufen oder großen{3}Steigungen.
Kontrollierter Stress-Entlastungszyklus:Zwischen dem Schruppdrehen und dem Fertigschleifen/Walzen wird eine Zwischenentlastung der thermischen Spannung durchgeführt, um thermische Drift nach der Bearbeitung zu verhindern.
Grat-Freie Wurzelgeometrie:Gefaste Gewindeanfänge und entgratete Flanken; Unter 10-facher Vergrößerung auf Kompatibilität mit der optischen Automatisierung geprüft.
Datum-Konsistente Fertigung:Drehen, Gewindeschneiden und Rundschleifen werden anhand einheitlicher primärer/sekundärer Bezugspunkte ausgeführt, um die TIR-Grenzwerte einzuhalten.
Anwendungen
Medizinische Infusions- und Diagnosepumpen:Edelstahl 316/17-4PH Präzisions-Blei-/Gewindewellen für die Mikroverdrängungsflüssigkeitsdosierung.
Industrielle Automatisierung Z-Achsenstufen:Wärme-behandelte 4140-Gewindewellen gepaart mit spielfreien-Muttern für vertikale Positionierung.
Optische und Laser-Ausrichtungshalterungen:Feine -metrische/zöllige Einstellschrauben mit kontrolliertem Reibungsdrehmoment.
Robotergelenkhalter und Aktuatoren:Hoch-torsionsbelastbare-gelagerte Gewindespindeln.
Anpassung und technischer DFM-Support
Änderungen:Kreuz-gebohrte Löcher, Keilnuten, flache Fräsungen, Sprengringnuten, proprietäre Fettnuten, Korrosionsschutzpassivierung, Schwarzoxid oder Hartverchromung.
Chargenflexibilität: Prototype runs (>= 25 Stück) mit vollständiger PPAP/FAI-Dokumentation; geplante Rahmenbestellungen mit Kanban-Freigabe.
Compliance und Berichterstattung:Vollständige PPAP Level 3- und IMDS-Berichte sind auf Anfrage verfügbar (EU/Deutsche Automotive- und Medizin-Tier-2-Ausrichtung).
Standardvorlaufzeit:
• Prototyp-FAI: 10–15 Werktage
• Produktionscharge (500–2.000 Stück): 3–4 Wochen
Qualitätskontroll-Workflow
100 % Inspektionsgegenstände:Gewinde-GO/NO{0}}GO-Messlehrenprüfung, Mikrometerprüfung des großen/kleinen Durchmessers.
Probenahme/Chargenverifizierung:
CMM-Konzentrizitäts- und Zylindrizitätskarte (ISO 2859-1 Level II, AQL 1.0).
Optische Profilprojektion für Gewindewinkel (Überprüfung des Flankenwinkels 60 Grad / 30 Grad).
Überprüfung der Querschnittshärtetiefe bei Zerstörung-Coupons oder Chargenzeugnisstücken.
Rückverfolgbarkeit:Laser-geätzte Chargennummer/Chargencode auf un-kritischer Wellenschulter, zugeordnet zu digitalen MTR-Archiven.
Fertigungs-Footprint und Prozesskontrolle
Bearbeitungsvermögen:18 CNC-Drehzentren (mit angetriebenen Werkzeugen), 4 hochpräzise Zylinderschleifmaschinen, 2 Gewindewalzmaschinen.
Prozessablauf:Raw material MTR chemical verification -> Sawing/Billet prep -> Rough CNC turning -> Stress relief anneal -> Semi-finish turning -> Induction hardening/quenching (if specified) -> Cylindrical/Thread finish -> Ultrasonic clean ->100 % Qualitätskontrolle.
Zertifizierungen:ISO 9001:2015 zertifiziert. Prozessparameter werden pro Teilenummer im Rahmen der PFMEA-/Kontrollplan-Governance gesperrt.
Verpackung und Lieferung
Individueller Schutz:Jede Welle ist mit einer VCI-Folie (Volatile Corrosion Inhibitor) umwickelt und in versiegelte, dickwandige PVC-Schutzrohre eingelegt.
Großverpackung:Mehrschichtige geschlitzte Trennschalen aus EPE-Schaumstoff in doppelwandigen Export-Wellkartons (max. 15 kg/Karton) oder begasungsfreien Sperrholzkisten für Bestellungen auf Paletten, komplett mit Feuchtigkeitsanzeigekarten und Trockenmittelbeuteln.
Logistikoptionen:FOB, CIF oder DDP per Luft-/Seefracht. ITAR-bewusste Lieferkettenkartierung verfügbar für Verteidigungs-angrenzende kommerzielle Unterbaugruppen-der USA/EU.
FAQ
Angebot anfordern (RFQ)
Checkliste für die Einreichung:
CAD-Datei (.STEP) und PDF-Zeichnung mit tolerierten kritischen Daten.
Materialqualität und Hitzebehandlungsanforderung/MTR-Präferenz (EN 10204 3.1).
Jährliches Volumen / Veröffentlichungsplan / PPAP Level 3-Anforderung.
Ziellieferhafen/Zielpostleitzahl für DDP-Angebot.
Beliebte label: Präzisionsgewindewellen, China Präzisionsgewindewellen Hersteller, Lieferanten, Fabrik