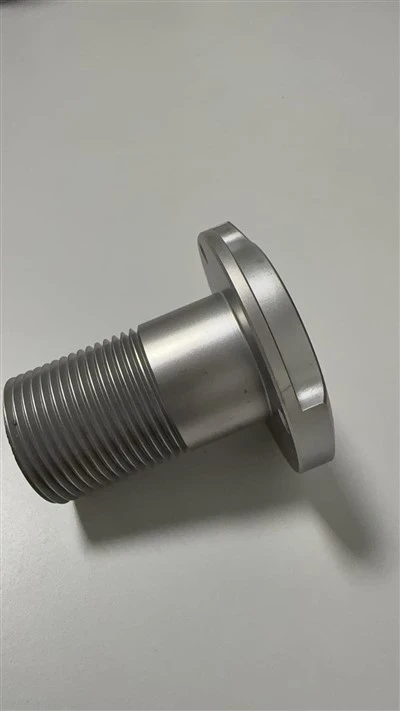
Produktübersicht
Präzisionsbearbeitete mechanische Kraftübertragungskomponenten, bestehend aus Zahnrädern (Stirnräder, Stirnräder, Kegelräder und Schneckenräder) und linearen Zahnstangen (Zahnstangen). Entwickelt, um Drehbewegungen in lineare Bewegungen umzuwandeln oder Drehmomente zwischen Achsen in automatisierten Maschinen, Hebegeräten und Schwerindustrieantrieben zu übertragen. Erhältlich in standardmäßigen Katalogkonfigurationen oder individuell-angefertigt nach genauen technischen Zeichnungen.
-
![Zahnradkupplungskomponenten]() ZahnradkupplungskomponentenDirekter-Ersatz und kundenspezifisch-bearbeitete Getriebekupplungskomponenten, die für Industrieantriebe mit hohem{{2}Drehmoment und starken-Stößen entwickelt wurden. Austauschbar mit
-
![Präzisionsgetriebewellen]() PräzisionsgetriebewellenMaßgeschneiderte-bearbeitete und präzisionsgeschliffene-Getriebewellen für Industrie- und Automobilgetriebe mit hohem{{2}Drehmoment und geringem{3}}Spiel. Direkt aus Stangenmaterial oder
-
![Komponenten des Zahnstangenantriebs]() Komponenten des ZahnstangenantriebsSubsystem zur linearen -zu-rotatorischen Kraftübertragung. Entwickelt für induktionsgehärtete, präzisionsgeschliffene/gefräste Zahnstangen gepaart mit passenden Schräg-/Stirnritzeln und modularen
-
![Fein-Getriebe]() Fein-GetriebeFein{0}}Getriebekomponenten, die für Mikro-getriebe mit hoher-Übersetzung, optische Positionierer und geschlossene -Stellantriebsbaugruppen entwickelt wurden. Wird je nach Geometrie und
-
![Präzisions-Schrägverzahnungen]() Präzisions-SchrägverzahnungenKundenspezifische {{0}bearbeitete und präzisionsgeschliffene Schrägverzahnungen, die direkt anhand technischer CAD/2D-Zeichnungen des Kunden hergestellt werden. Entwickelt für die Kraftübertragung
-
![Präzisions-Stirnräder]() Präzisions-StirnräderHoch-belastbare, spielarme-zylindrische Stirnräder, die für eine präzise Bewegungssteuerung entwickelt wurden. Hergestellt durch Wälzfräsen/Formen mit anschließendem CNC-Zahnradschleifen. Auf Anfrage


Technische Spezifikationen
|
Parameter |
Spezifikationsbereich |
|
Module / Pitch |
Modul 1.0 bis Modul 30 (DP 24 bis DP 2) |
|
Genauigkeitsklasse |
DIN 5 bis DIN 10 (AGMA Q8 bis Q12 verfügbar) |
|
Druckwinkel |
20 Grad (Standard), 14,5 Grad, 25 Grad |
|
Verfügbare Materialien |
C45, 40Cr, 20CrMnTi, 42CrMo, Edelstahl (304/316), Nylon, POM |
|
Wärmebehandlung |
Induktionshärten (HRC 45–55), Einsatzkohlen (HRC 58–62), Abschrecken und Anlassen |
|
Maximale Länge (Racks) |
Bis 3000 mm einstückig ohne Stoß; Modulare Verbindung für längere Läufe |
|
Oberflächenbeschaffenheit |
Brünieren, Phosphatieren, Verzinken, präzisionsgeschliffene Zahnflanken |
Hauptmerkmale
Genauigkeit des Zahnprofils
Gefräste und präzisionsgeschliffene Zahnflanken minimieren Übertragungsfehler, reduzieren das Spiel und verringern die Betriebsgeräusche unter Dauerlast.


Kontrollierte Kern- und Oberflächenhärte
Aufgekohlte oder induktionsgehärtete Zahnoberflächen widerstehen Lochfraß und abrasivem Verschleiß und behalten gleichzeitig einen duktilen Kern zur Absorption mechanischer Stöße bei.
Dimensionsstabilität
Eine kontrollierte thermische Verarbeitung verhindert ein Verziehen während der Wärmebehandlung und sorgt so für einen gleichmäßigen Teilungsabstand über Racklängen von mehreren {0}Metern.


Direkte Integration
Präzise Montagelöcher, Keilnuten und Stufenbohrungen mit engen Toleranzen für eine einfache Montage auf Antriebswellen und Maschinenbetten.
Anwendungen
CNC-Maschinen
Portalantriebe, Plasmaschneider und Achspositionierung von Fräsmaschinen.
Materialhandhabung
Automatisierte Lager- und Bereitstellungssysteme (ASRS), Hochleistungsrollenbahnen und Palettierer.
Robotik und Automatisierung
Linearantriebsachsen und Drehgelenke mit hohem Drehmoment.
Hebezeuge
Industrielle Zahnstangenaufzüge, Bühnenaufzüge und Schiebetorantriebe.
Anpassung
Bei der OEM-Fertigung können nicht{0}Standardgeometrien direkt aus CAD-Dateien (STEP, IGES, DXF) oder Konstruktionsplänen verarbeitet werden.
Benutzerdefinierte Geometrie
Modifizierte Schrägungswinkel, abgestufte Naben, integrierte Flansche oder spezielle Wellenbohrungen und Keilverzahnungen.
Materialoptionen
Beschaffung spezifischer regionaler Stahlsorten (z. B. 8620, 4140-Äquivalente) auf Anfrage, um den Spezifikationen bestehender Altgeräte zu entsprechen.
Oberflächenbehandlungen
Spezielle Korrosionsschutzbeschichtungen oder Trockenschmierstoffe-für raue Umgebungen oder Reinraumumgebungen.
Qualitätskontrolle und Inspektion
Die Fertigungsergebnisse werden in den Phasen Rohmaterial, -im Prozess und Endversand überprüft.

-
Materialüberprüfung
Die Spektrometeranalyse bestätigt die chemische Zusammensetzung der eingehenden Stahlstangen und Schmiedestücke vor der Bearbeitung.
-
Dimensionsmessung
Koordinatenmessgeräte (KMG) und Zahnradmesszentren bewerten Teilungsfehler, Rundlauf, Zahnprofil und Schrägungsabweichung.
-
Härteprüfung
Rockwell- und Vickers-Härteprüfer überprüfen die Härtetiefe und das Eindringen in die Oberflächenhärte nach der Wärmebehandlung.
-
Rückverfolgbarkeit
Jede Charge erhält einen Materialtestbericht (MTR) und ein Prüfprotokoll, die zusammen mit dem Endprodukt versandt werden.
Produktion & Lieferung
Bearbeitungsausrüstung
CNC-Wälzfräsmaschinen, Wälzstoßmaschinen, CNC-Drehmaschinen und Reishauer-Zahnradschleifmaschinen.
Kapazität
Bearbeitung von Losgrößen von 10-teiligen Prototypenläufen bis hin zu Serienproduktionsmengen von 5,000+ Einheiten.
Verpackung
Individuelle rosthemmende Ölbeschichtung, VCI-Korrosionsschutzverpackung und gesicherte Holzkisten für internationale See- und Luftfracht.
FAQ

Fordern Sie ein Angebot an
Reichen Sie technische Zeichnungen, Materialspezifikationen, erforderliche Mengen und geplante Liefertermine ein, um innerhalb von 24 Geschäftsstunden ein formelles Angebot zu erhalten.
Erforderliche RFQ-Details:Teilezeichnung (PDF/CAD), Modul/Teilung, Menge pro Charge, Soll-Lieferplan.
Direkter Kontakt:[E-Mail-Adresse/Link zum RFQ-Formular einfügen]
Wir sind einer der erfahrensten Hersteller und Lieferanten von Getriebe- und Zahnstangenteilen in China und auf die Bereitstellung hochwertiger, maßgeschneiderter Produkte für globale Kunden spezialisiert. Wir heißen Sie herzlich willkommen, in unserem Werk hochwertige Getriebe- und Zahnstangenteile zu wettbewerbsfähigen Preisen zu kaufen.
beliebte Produkte